Uygulama ve yerleşim
Konveyör hızı ile saatte taşınan ürün sayısı doğrudan aynı bilgi değildir. Saatlik akış, ürünün ilerleme yönündeki uzunluğuna ve ürünler arasında bırakılan boşluğa bağlıdır. Koli boyu büyüdüğünde aynı hızda geçen koli sayısı azalabilir. Paketleme makinesinin duruşları, transfer beklemeleri ve operatör işlemleri de gerçek kapasiteyi düşürür. Bu rehber, ideal geometrik hesabı işletmedeki gerçek çevrimden ayırarak ilk değerlendirme yapılmasını sağlar.
Aynı birimlerle hesaplayın
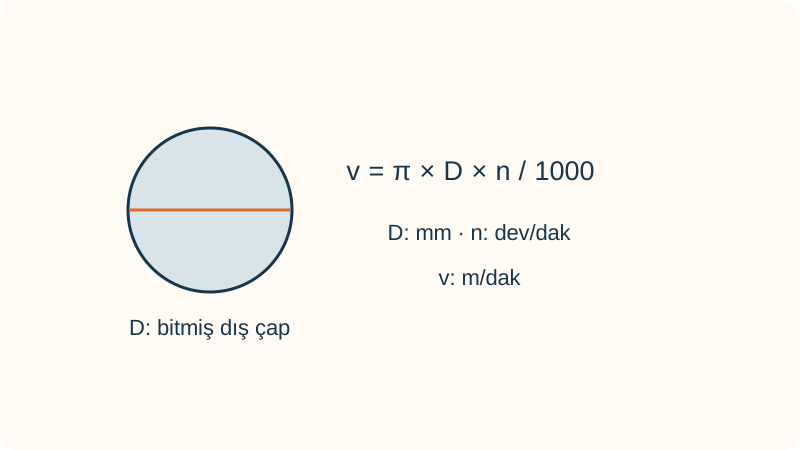
Hız metre/dakika, ürün uzunluğu ve boşluk metre olarak alınırsa ideal saatlik sayı Q = 60 × v / (L + s) biçimindedir. Burada L ürünün akış yönündeki boyu, s ürünler arasındaki boşluktur. Milimetre ölçüleri önce metreye çevrilmelidir. Formül sürekli akış, sabit hız ve düzenli aralık varsayar. Ürünün kayması veya konveyörün durması bu ideal hesabın dışındadır. Minimum ürün aralığı, yalnız istenen sayıya ulaşmak için küçültülmez; sensörleme ve proses gereksinimi korunmalıdır.
Darboğazı en yavaş işlem belirler
Etiketleme, tartım, kapama ve transfer istasyonlarının çevrim süreleri ayrı incelenir. Bir konveyör teorik olarak daha yüksek sayı taşısa da sonraki makine ürünü kabul etmiyorsa hat o hızda çalışamaz. Arada tampon alan olması kısa duruşları yönetebilir; sürekli kapasite açığını ortadan kaldırmaz. Tamponun ürün sayısı ve temas koşulları net tarif edilir. Bazı ambalajlarda ürünlerin birbirine basması uygun olmayabilir; kontrollü bölgesel birikim değerlendirilir.
Ölçülen kapasiteyi çalışma koşuluyla yazın
Denemede kaç ürünün ne kadar sürede geçtiği, ürün boyu ve boşlukla birlikte kaydedilir. Duruşların dahil edildiği vardiya ortalaması ile duruşsuz kısa test sonucu karıştırılmaz. Hız arttıkça giriş beslemesi veya çıkışta toplama işi sınırlayıcı hale gelebilir. Ürünlerin düz ve düzgün gelmesi de sensörleme için önemlidir. Kabul hedefi belirlenirken ideal hesap, makine çevrimi ve beklenen kullanım düzeni ayrı satırlarda gösterilir; tek bir büyük kapasite rakamıyla yetinilmez.
Uygulama verisini ve kabul koşulunu doğrulayın
Yerleşimi değerlendirirken yalnız konveyör gövdesinin kapladığı alanı değil ürünün hareket boyunca kullandığı alanı da çizin. Kılavuz, motor, muhafaza ve servis erişimi için gereken boşlukları plana ekleyin. Girişte doğru çalışan bir ürün çıkıştaki kot veya boşluk nedeniyle takılabilir. En küçük ürün desteği ile en uzun ürünün köşe hareketi ayrı kontrol edilmelidir. Palet, kasa ve koli aynı dış ölçüye sahip olsa bile alt temas düzenleri farklı olabilir. Ürünün yüklenmiş hali ve taşıma yönü kroki üzerinde görünür olmalıdır. Dönüş ve transferlerin açık konumları da yerleşim sınırlarına dahil edilir.
Uygulama denemesi için önceden kısa bir senaryo listesi hazırlayın. Tek ürün geçişi, art arda ürün, dolu çıkış ve yeniden başlama gibi durumlar gerçek işlevi görünür kılar. Testte kullanılan hız ve ürün aralığını kaydedin; başka koşulda elde edilmiş sonuçlarla doğrudan karşılaştırmayın. Operatörün normalde yapacağı müdahaleler açıkça tanımlansın. Her denemede elle düzeltme gerekiyorsa bunun otomatik akış olarak kabul edilmemesi gerekir. Temizlik, bakım ve ürün değişimi için gereken erişimi tesis ekibiyle birlikte gözden geçirin. Kabul edilen düzenin ölçülerini ve ayarlarını son çizimde saklayın. Sonraki makine değişikliği, farklı palet veya yeni ambalaj bu kabul koşullarını değiştirebilir. Bu durumda yalnız eski performans kaydına güvenmek yerine etkilenen geçiş ve çalışma durumları yeniden değerlendirilir.
Örnek değerlendirme
Örnek olarak 400 mm uzunluğunda koli ve 100 mm boşluk, 10 m/dak hızla ilerlesin. Toplam adım 0,5 metredir; ideal akış 60 × 10 / 0,5 = 1200 koli/saat olur. Bu sonuç makine duruşlarını içermez. Etiketleme istasyonunun çevrimi daha yavaşsa gerçekleşen sayı düşer. Hesap yalnız düzenli aralıklı sürekli akışın geometrik üst değerlendirmesidir; üretim garantisi değildir.
Hızlı karşılaştırma
| Başlık | Değerlendirme |
|---|---|
| v | Konveyör hızı, metre/dakika |
| L | Ürünün akış yönündeki boyu, metre |
| s | Ürünler arasındaki boşluk, metre |
| Q | İdeal sürekli akış, ürün/saat |
Kontrol listesi
- Akış yönündeki ürün boyunu ölçün.
- Gerekli sensör boşluğunu belirleyin.
- Her istasyonun çevrimini karşılaştırın.
- Duruşlu ve duruşsuz sonuçları ayırın.
Sık sorulan sorular
Hızı iki katına çıkarınca kapasite iki kat olur mu?
Yalnız ideal düzenli akış hesabında olabilir. Gerçek hatta besleme, proses ve duruşlar sınırlayıcı olabilir.
Tampon hat kapasite sorununu çözer mi?
Kısa duruşları dengeleyebilir. Sürekli olarak daha yavaş çalışan sonraki istasyonun kapasitesini artırmaz.
İlgili ürünler
İlgili rehberler
← Bilgi Merkezi: bütün rehberler
Projenizin verilerini birlikte değerlendirelim
Ürün tabanı fotoğrafı, yük aralığı ve yerleşim ölçülerinizi paylaşın. İleri Mühendislik, uygun rulo ve konveyör seçeneklerini uygulamanızın koşullarına göre değerlendirsin.