Tahrik ve otomasyon
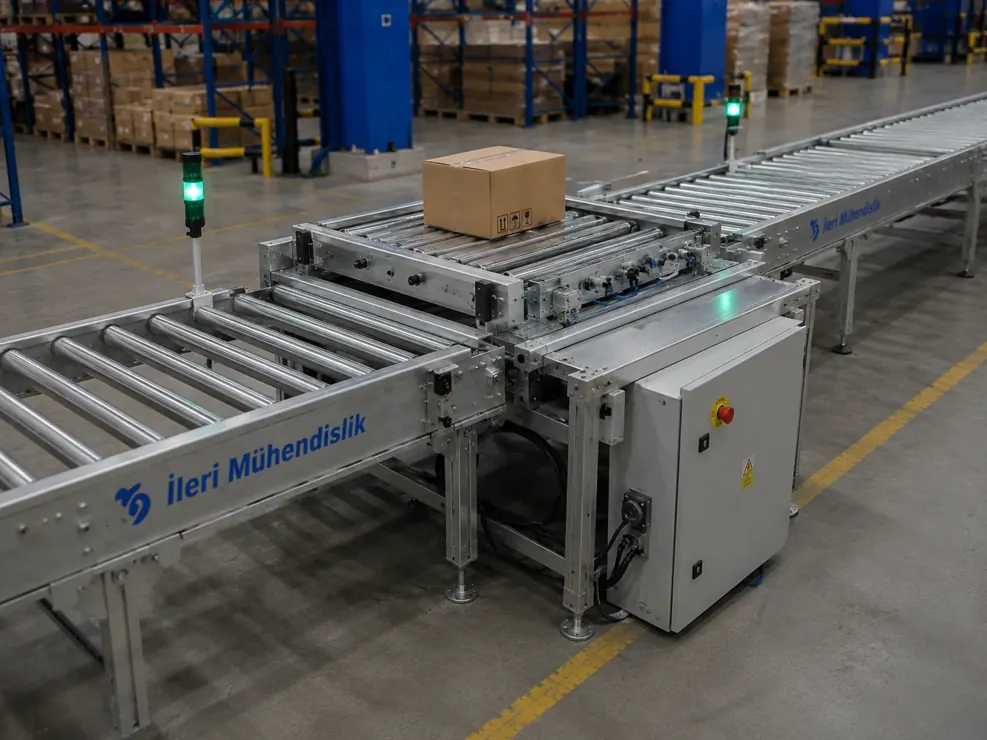
Zonlu konveyörde hat, ürünlerin ayrı ayrı yönetilebildiği bölgelere ayrılır. Bir bölge dolu olduğunda önceki bölgenin ürünü bekletmesi, kontrollü birikimin temel işlevlerinden biridir. Ancak sensör eklemek tek başına bağımsız bölge kontrolü oluşturmaz. Her bölgenin tahriki, duruş davranışı ve sonraki istasyonla haberleşmesi birlikte tasarlanmalıdır. Amaç, ürünlerin birbirine istenmeyen basınç uygulamadan beklemesi veya belirli sırayla çıkması gibi açık bir akış senaryosunu karşılamaktır.
Bölge boyu ve ürün boyu
Bir bölgenin kullanılabilir uzunluğu, ürünün tabanı ve gerekli duruş mesafesiyle birlikte seçilir. Ürün tek bir sensörü geçince bütünüyle sonraki bölgede olmayabilir. Uzun ürünler iki bölgeyi aynı anda kaplayabilir; bu durum kontrol mantığına dahil edilmelidir. En küçük ürünün algılanması da ayrıca incelenir. Sensör konumları çizimde işaretlenir ve hangi durumun bölge dolu kabul edildiği açıklanır. Yalnız sensör adedini saymak kapasite veya biriktirme performansını göstermez.
İzin mantığı ve yeniden başlama
Önceki bölge ürün göndermeden önce sonraki bölgenin müsait olması gerekebilir. Çıkış makinesi durduğunda hat boyunca hangi bölgelerin bekleyeceği tanımlanır. Yeniden çalışma sırasında ürünlerin aynı anda mı yoksa sıralı mı bırakılacağı seçilir. Sensör arızası veya haberleşme kaybı gibi durumlarda sistemin nasıl davranacağı otomasyon tasarımında ele alınır. Bu rehber bir pano bağlantı şeması değildir; mekanik ve kontrol gereksinimlerini doğru tarif etmeye yönelik işlevsel bir açıklamadır.
Sıfır basınç iddiasını ürünle doğrulayın
Rulolar dururken ürün kendi ataletinden veya eğimden hareket edebilir. Kaygan ambalaj ve yüksek hız, duruş davranışını değiştirebilir. Bu nedenle bölgesel tahrik komutu ile gerçek ürün konumu birlikte gözlenir. Ürünlerin birbirine temas edip etmeyeceği açık kabul ölçütü olmalıdır. Birikim sonrası ilk çıkış ve ardışık boşaltma durumları denenir. Enerji tüketimi değerlendirilirken yalnız ürün geldiğinde çalışan bölgelerle sürekli dönen hattın çalışma süreleri aynı kapsamda karşılaştırılır.
Uygulama verisini ve kabul koşulunu doğrulayın
Tahrik seçimi için ürünün yalnız ağırlığını değil temas düzenini, ilerleme hızını ve çalışma çevrimini de belirtin. Yükün ilk harekete geçmesi, sabit hızda ilerlemesi ve durması farklı çalışma durumlarıdır. Birikim isteniyorsa ürünlerin birbirine temas etmesine izin verilip verilmediğini yazın. Besleyen ve ürünü alan makinelerin hazır bilgileri ile bekleme davranışı tarif edilmelidir. Mekanik tahrik ve elektrik kontrol kapsamı aynı başlık altında varsayılmamalıdır. Motorun bulunması sensörlerin, panonun veya bölgesel kontrolün dahil olduğu anlamına gelmez. Teklifte bu işlevleri ayrı maddelerle kontrol edin.
Hesaplarda kullanılan hız, çap, kuvvet ve verim gibi değerlerin birimlerini açıkça gösterin. Örnek bir değeri gerçek ölçüm gibi kaydetmeyin. Kayış, zincir, kasnak veya motorlu rulo uyumu ilgili üreticinin teknik verisiyle doğrulanır; bir ürün ailesinin değeri benzer görünen başka parçaya aktarılmaz. Ayar ve parça değişimi yetkili personelin uygun duruş prosedürüyle yürütülür. Devreye almada en olumsuz izin verilen yükle kalkış ve duruş sonrası yeniden başlama kontrol edilir. Çıkışın dolması, ürünün eksik gelmesi ve bir bölgenin beklemesi gibi normal işletme durumları denenir. Ölçülen davranış, tanımlanmış işlev listesiyle karşılaştırılır. İstenen kapasiteyi karşılayan düzenin bakım erişimi ve parça temini de göz önünde tutulmalıdır. Kontrol ayarları ve mekanik değişiklikler son belgeye işlenerek sonraki müdahaleler için doğru referans oluşturulur.
Örnek değerlendirme
Üç bölgeden oluşan bir hatta son bölgenin dolu olduğu varsayılsın. İkinci bölge ürününü tutar, birinci bölgenin gönderme izni de buna göre yönetilir. Son ürün alındığında çıkış sırası belirlenen senaryoyla ilerler. Fakat bir ürün iki bölgeyi kaplıyorsa yalnız tek sensörün boş görünmesine göre karar verilmez. Örnek, bir kontrol algoritmasının bütün ayrıntılarını değil kabul senaryosunda sorulması gereken soruları gösterir.
Hızlı karşılaştırma
| Başlık | Değerlendirme |
|---|---|
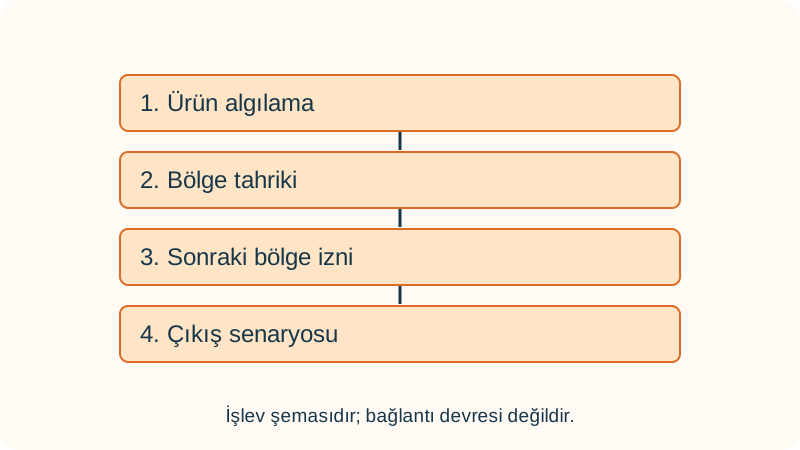
| Ürün algılama | Konumun hangi koşulda dolu sayıldığı |
| Bölge tahriki | Bağımsız hareket ve duruşun mekanik karşılığı |
| Sonraki bölge izni | Gönderme koşulunun tanımı |
| Çıkış senaryosu | Sıralı veya toplu boşaltma davranışı |
Kontrol listesi
- En uzun ürünün kapladığı bölgeleri gösterin.
- Durma ve gönderme koşullarını yazın.
- Çıkış makinesinin hazır bilgisini tanımlayın.
- Birikim sonrası yeniden çalışmayı ürünle deneyin.
Sık sorulan sorular
Her sensörlü konveyör zonlu mudur?
Hayır. Sensör yalnız algılama yapabilir. Bölgelerin bağımsız yönetimi için tahrik ve kontrol yapısının buna uygun olması gerekir.
Sıfır basınç yalnız yazılımla sağlanır mı?
Hayır. Ürün ataleti, eğim, tahrik ve mekanik destek de belirleyicidir. İşlev gerçek ürünle ve tanımlı kabul koşullarıyla doğrulanmalıdır.
İlgili ürünler
İlgili rehberler
← Bilgi Merkezi: bütün rehberler
Projenizin verilerini birlikte değerlendirelim
Ürün tabanı fotoğrafı, yük aralığı ve yerleşim ölçülerinizi paylaşın. İleri Mühendislik, uygun rulo ve konveyör seçeneklerini uygulamanızın koşullarına göre değerlendirsin.